


En högkvalitativ ytfinish handlar om mycket mer än utseende.
Vid industriell målning kan dålig ytfinish leda till kasserade detaljer, omarbete, ökad färgförbrukning, längre produktionstider och högre totalkostnader. Även små variationer i appliceringen kan ha betydande inverkan på slutresultatet.
Så vad orsakar dålig ytfinish vid industriell målning?
Svaret är sällan en enskild faktor.
Spraytryck, förstoftning, färgviskositet, materialflöde, pisolkonfiguration, sprayavstånd och den övergripande stabiliteten i appliceringen samverkar alla.
Att förstå dessa faktorer är det första steget mot en mer konsekvent, effektiv och repeterbar målningsprocess.
1. Felaktigt spraytryck
Spraytrycket har stor inverkan på förstoftning och ytfinish.
Om trycket är för lågt kan beläggningen inte förstoftas korrekt. Detta kan resultera i större droppar, ojämn täckning och en grov eller inkonsekvent yta.
Att öka trycket kan förbättra förstoftningen – men högre tryck är inte alltid bättre.
Överdriven trycknivå kan öka överspray, färgförbrukning och energianvändning samtidigt som det potentiellt skapar onödig turbulens runt arbetsstycket.
Målet bör därför inte vara maximalt tryck.
Det bör vara korrekt och stabilt tryck för materialet, spraytekniken och applikationen. Läs mer om Färgtrycksregulatorer
2. Dålig förstoftning
Förstoftning är processen att bryta ner beläggningen till droppar innan den når ytan.
Kvaliteten och konsekvensen hos dessa droppar har direkt effekt på den slutliga ytfinishen.
Dålig förstoftning kan resultera i:
- Ojämn ytstruktur
- Dålig täckning
- Apelsinskal
- Inkonsekvent filmtjocklek
- Ökad materialförbrukning
- Överdrivet översprut
Den erforderliga förstoftningen beror på flera faktorer, inklusive beläggning, viskositet, tryck, munstyckkonfiguration och sprayteknik.
Low Pressure-, Airless- och Air Assist-system uppnår förstoftning på olika sätt, vilket innebär att korrekt konfiguration beror på den specifika applikationen.
3. Felaktig färgviskositet
Färgviskositet är en annan viktig faktor.
Om materialet är för viskost för de valda sprayparametrarna kan det vara svårt att förstofta korrekt. Om viskositeten är för låg kan andra problem med täckning och filmuppbyggnad uppstå.
Temperatur kan också påverka viskositeten.
Detta innebär att en process som fungerar väl under en uppsättning produktionsförhållanden kan bete sig annorlunda om materialtemperaturen ändras.
För stabil produktion bör viskositeten därför betraktas tillsammans med tryck, flöde och förstoftning snarare än som en isolerad parameter.
4. Instabilt materialtryck och flöde
Konsistens är avgörande vid automatiserad industriell målning.
Även om medeltrycket verkar korrekt kan variationer i materialtryck eller flöde påverka spraymönstret och mängden beläggning som appliceras på arbetsstycket.
Detta kan resultera i variationer i filmtjocklek och ytfinish mellan komponenter.
Ett stabilt färgtillförselsystem, korrekt valda tryckregulatorer och lämplig vätskehanteringsutrustning kan därför vara lika viktiga som själva spraypisolen.
Spraypisolen kan endast prestera konsekvent om materialet som når den tillförs konsekvent.
5. Felaktigt spraypisolavstånd
Avståndet mellan spraypisolen och arbetsstycket påverkar hur beläggningen når ytan.
Om pisolen är placerad för nära kan beläggningen bli för koncentrerad i ett litet område.
Om den är placerad för långt bort kan mer material gå förlorat innan det når ytan, vilket potentiellt ökar överspray och skapar en ojämn ytfinish.
Att upprätthålla korrekt och repeterbart avstånd är särskilt viktigt i robot- och automatiserade målningssystem.
Små positionsskillnader upprepade över tusentals komponenter kan ha betydande effekt på både kvalitet och färgförbrukning.
6. Felaktig sprayvinkel
Spraypisolens vinkel spelar också roll.
Idealt bör spraymönstret vara korrekt riktat mot ytan som beläggs.
Komplexa geometrier, hörn, fördjupade områden och varierande komponentformer kan göra detta svårare.
Felaktiga sprayvinklar kan resultera i ojämn beläggningstjocklek, dålig täckning och onödig överspray.
Detta är en anledning till varför den kompletta applikationen behöver beaktas vid optimering av en automatiserad målningsprocess.
7. Slitna eller felaktigt valda spraykomponenter
Munstycken, lufthattar och andra spraykomponenter utsätts för kontinuerligt slitage.
Med tiden kan detta påverka spraymönster, materialflöde och förstoftning.
En process kan därför gradvis bli mindre effektiv utan ett uppenbart enskilt fel.
Regelbunden inspektion och underhåll av sprayutrustning är viktigt för att upprätthålla repeterbar prestanda.
Komponentval är dock lika viktigt.
Ett perfekt fungerande munstycke kan fortfarande ge dåliga resultat om det inte är lämpligt för materialet, erforderligt flöde eller applikationen.
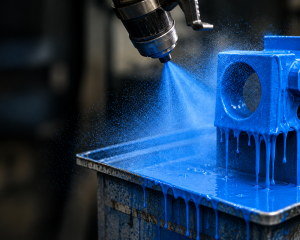
8. För mycket färg
En vanlig reaktion på dålig täckning är att helt enkelt applicera mer beläggning.
Men mer färg innebär inte nödvändigtvis bättre kvalitet.
Överdriven materialapplicering kan orsaka rinningar, gardinbildning, ojämn skikttjocklek och längre tork- eller härdtider.
Det ökar också färgförbrukning och produktionskostnader.
Målet bör i stället vara att applicera rätt mängd material på rätt plats med erforderlig förstoftning och filmtjocklek.
Det är här processoptimering kan göra betydande skillnad.
9. Fel sprayteknik för applikationen
Olika applikationer kräver olika spraytekniker.
Lågtryck
Lågtryckssprayteknik kan ge utmärkt kontroll och hög ytfinish i applikationer där exakt atomisering och kontroll av sprutbilden är viktigt. Våra produkter för lågtryck
Airless
Airless-teknik är ofta lämplig när högre materialflöde och produktionskapacitet krävs. Ta reda på mer om Airless-spraypistoler
Air Assist
Air Assist kombinerar hydraulisk förstoftning med ytterligare luftkontroll och kan ge en balans mellan produktionskapacitet, överföringseffektivitet och ytfinish.
Det finns ingen enskild teknik som är bäst för varje industriell målningsprocess.
Rätt val beror på faktorer som material, produktionshastighet, detaljgeometri, erforderlig ytfinish och önskad överföringseffektivitet. Läs mer om Air Assist-spraypistoler
10. Problemet kanske inte är spraypisolen
När ytfinishen börjar försämras är spraypisolen ofta en av de första komponenterna som undersöks.
Ibland är det där problemet finns.
Men ofta är det inte det.
Orsaken kan finnas någon annanstans i processen:
- Instabilt tryck
- Felaktigt materialflöde
- Varierande viskositet
- Felaktigt pisolavstånd
- Slitna komponenter
- Dåligt spraymönster
- Robotpositionering
- Färgtillförselsproblem
- Felaktiga processparametrar
Detta är varför byte av spraypistol utan att förstå den underliggande orsaken kanske inte löser problemet.
Se till hela applikationsprocessen
Att uppnå konsekvent ytfinish kräver mer än att välja rätt spraypistol.
Det kompletta systemet behöver fungera tillsammans.
På Crescocito kombinerar vi sprayteknik, vätskehantering, konstruktion och applikationskunskap för att utvärdera den kompletta målningsprocessen.
Genom att förstå hur materialtryck, flöde, förstoftning, sprayteknik och applikationsparametrar samverkar blir det möjligt att identifiera var förbättringar kan göras.
Resultatet kan bli:
- Mer konsekvent ytfinish
- Minskad färgförbrukning
- Mindre överspray
- Färre kasserade komponenter
- Mindre omarbetning
- Stabilare produktion
- Förbättrad processeffektivitet
Testa innan du ändrar din produktionsprocess
När flera parametrar samverkar kan det vara svårt att förutsäga resultatet genom att enbart titta på specifikationer.
Testning ger ett bättre svar.
I Crescocito Test Lab kan sprayutrustning, material och applikationsparametrar utvärderas under kontrollerade förhållanden innan ändringar införs i produktionen.
Olika tryck, flöden, spraytekniker och utrustningskonfigurationer kan jämföras för att identifiera en konfiguration som ger erforderlig ytfinish samtidigt som en effektiv process upprätthålls.
Istället för att fråga:
”Vilken spraypistol ska vi köpa?”
en bättre fråga kan vara:
”Hur kan vi optimera hela målningsprocessen?”
Det är där applikationskunskap gör skillnaden.
Förbättra din industriella målningsprocess
Dålig ytfinish är ofta ett symptom snarare än det faktiska problemet.
Att hitta orsaken kräver förståelse för hur det kompletta applikationssystemet fungerar tillsammans.
Om du upplever inkonsekvent ytfinish, överdriven färgförbrukning, överspray eller andra problem i din industriella målningsprocess kan Crescocito hjälpa dig att utvärdera applikationen och identifiera möjligheter till förbättring.
Bättre ytfinish. Mindre spill. Stabilare produktion.
Kontakta Crescocito för att diskutera din applikation eller boka testning i vårt Test Lab.


